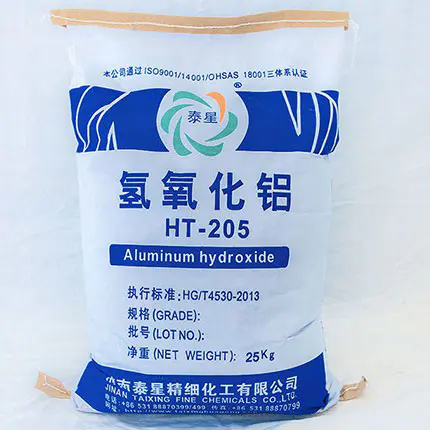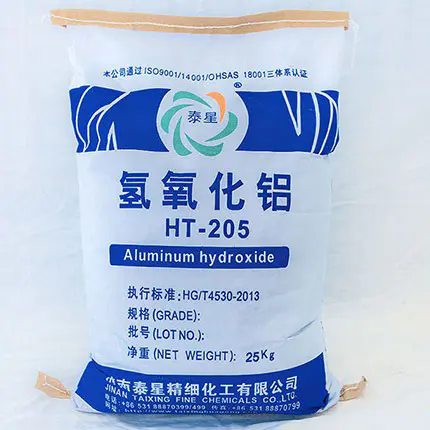
I den globale mainstream teknologi-rute med halogenfri flammehæmmer, lav røg og ikke-toksisk, og isoleringsfyldning af epoxyharpiks, er aluminiumhydroxid (ATH) blevet det foretrukne uorganiske flammehæmmende fyldstof i elektronisk tætning, støbning, kobberbeklædte laminater, kompositmaterialer, isoleringskomponenter og dets omfattende omkostningsmæssige fordele og andre områder, der kan kontrolleres, retarderende og røgdæmpende, elektrisk isolering og forarbejdningsvenlighed. Det mest almindelige kernespørgsmål, som globale materialevirksomheder rejser i forbindelse med formeludvikling er: Hvad er den maksimale mængdealuminiumhydroxidder kan tilføjes til epoxyharpikssystemer?
Under industrielle produktionsforhold, der opfylder normal blanding, skumdæmpning, hældning/støbning/formning, og som ikke revner eller skaller af efter hærdning, og opfylder standarder for mekanisk og isoleringsydelse:
1. Konventionelt umodificeret aluminiumhydroxid: Den maksimale praktiske tilsætningsmængde er 50% -65 vægt% (massefraktion);
2. Silan/titanat modifikation + partikelstørrelsesgraderet aluminiumhydroxid: den praktiske maksimale tilsætningsmængde kan nå 70% -82 vægt%;
3. Laboratorie ekstrem optimeringssystem: Den teoretiske øvre grænse kan nærme sig 85 vægt%, men den er kun anvendelig til specielle processer og har ikke stabilitet til storskala produktion.
Kort sagt: almindelig formel ≤ 65%; Modificeret og optimeret formel 70% -82%; Den ekstreme formel overstiger ikke 85%. Dette er den globalt anerkendte sikre, stabile og masseproducerede tilsætningsgrænse for epoxyaluminiumhydroxidsystemer.
Jo højere mængden af tilsat aluminiumhydroxid, jo bedre. At bryde den øvre grænse vil direkte føre til systemskrot, behandlingsfejl og ydeevnesammenbrud. De fire store begrænsninger definerer tilsammen den "maksimale røde linje for additiv".
1. Viskositetsbegrænsning: Absolut øvre grænse for procesfluiditet
Epoxyharpiks i sig selv har en vis basisviskositet, og som et uorganisk pulver, jo højere mængden af tilsat aluminiumhydroxid, den eksponentielle stigning i systemets viskositet.
-Over 65%: Systemet bliver tyktflydende, svært at omrøre, og bobler kan ikke udstødes;
-Over 75 %: Tab af selvnivellerende, hældnings- og støbeevne, ude af stand til at tilpasse sig automatisk dispensering, vakuumforsegling og formdannelse;
-Mere end 82%: Harpiksen kan ikke væde overfladen af fyldstoffet fuldstændigt, hvilket resulterer i "tørt pulver agglomeration og tør agglomeration", der fuldstændigt mister sin bearbejdelighed.
Viskositet er den første tærskel, der bestemmer den maksimale tilsætningsmængde og er også den centrale kontrolindikator for masseproduktion i den globale elektronik-, elektriske og kompositmaterialeindustri.
2. Mekaniske præstationsbegrænsninger: Balancegrænse mellem styrke og sejhed
Aluminiumhydroxider en stiv uorganisk partikel, og overdreven tilsætning kan beskadige det tværbundne netværk af epoxyharpiks, hvilket resulterer i:
-Slagstyrken og brudforlængelsen er faldet betydeligt, hvilket gør materialet skørt og tilbøjeligt til at revne;
-Klæbestyrken falder, og vedhæftningsstyrken med underlaget og komponenterne er utilstrækkelig;
- Uoverensstemmelse i termisk udvidelseskoefficient under termisk stød, hvilket resulterer i vridning og løsrivelse.
Industrielt optimalt balancepunkt: Under forudsætningen om at opfylde UL94 V-0 flammehæmning, bør tilsætningsmængden kontrolleres til 55% -70%, hvilket kan balancere flammehæmning, styrke, sejhed og dimensionsstabilitet.
3. Grænsefladekompatibilitetsbegrænsning: underliggende logik for spredning og befugtning
Umodificeret aluminiumhydroxid har flere hydroxylgrupper på overfladen, stærk polaritet og dårlig kompatibilitet med epoxyharpiks. Under høj tilsætning er den tilbøjelig til:
- Dann en sekundær genforening, hvilket resulterer i interne defekter;
- Bindekraften mellem fyldstof og harpiksgrænseflade er svag, og stress er koncentreret;
-Isoleringsydelsen og spændingsmodstanden af det hærdede materiale falder.
Ved at modificere med silankoblingsmidler og belægge med superdispergeringsmidler kan grænsefladekompatibiliteten forbedres væsentligt, hvilket øger den maksimale tilsætningsmængde fra 65 % til 70 % -82 %.
4. Procesbegrænsninger: Forskelle i den øvre grænse for tilsætning for forskellige støbeprocesser
Den maksimale tilsætningsmængde for forskellige processer med samme formel er helt anderledes, hvilket er et procestilpasningsprincip, der skal følges for global masseproduktion:
-Vakuumforsegling/elektronisk infusion: høje fluiditetskrav, øvre grænse på 60% -70%;
-Støbestøbning/elektriske komponenter: kan opvarmes for at reducere viskositeten, med en øvre grænse på 70% -78%;
-Støbt/massestøbt plast (BMC/DMC): højforskydningsstøbning, øvre grænse 75% -82%;
- Tyndt lag klæbemiddel/bindemiddel: kræver lav viskositet og høj infiltration, med en øvre grænse på 40% -55%.
Over for efterspørgslen efter høj flammehæmning, høj CTI-værdi, høj isolering og lave omkostninger på det globale high-end-marked, kan fire store teknologiske midler bruges til sikkert at øge mængden af tilsat aluminiumhydroxid og samtidig bevare systemets stabilitet.
1. Overflademodifikation af fyldstoffer: Interface engineering er kernen
In situ coating af aluminiumhydroxid ved hjælp af silankoblingsmiddel (KH550/KH560/KH570), titanat, aluminat og hyperforgrenet polymer:
-Reducer overfladepolaritet og mindsk hydrogenbindingskræfter mellem partikler;
-Forbedre kompatibilitet og fugtbarhed med epoxymatrix;
-Reducer agglomeration og mindsk viskositetsforøgelse under høje fyldningsforhold.
Efter modifikation kan viskositeten reduceres med 30% -60% ved samme tilsætningsmængde, og højfyldningsvinduet kan åbnes direkte.
2. Multipartikelstørrelsesklassificering: tæt pakning reducerer efterspørgsel efter harpiks
Efter den tætte pakningsteori anvendes en kombination af stor partikelstørrelse, medium partikelstørrelse og lille partikelstørrelse (såsom 40 μm+8 μm+1,5 μm):
-Fyld de store partikelhuller med små partikler for at reducere porøsiteten;
-Reducer mængden af harpiksindpakning og forbedre flydeevnen under det samme faststofindhold;
-Opnå højere tilsætningsmængde, lavere viskositet og højere densitet.
Graderingsoptimering er den mest omkostningseffektive og effektive løsning til at øge mængden af tilsætningsstoffer.
3. Sammensætning af epoxysystem med lav viskositet: reducerer viskositeten fra matrixen
-Vælg epoxy med lav molekylvægt, cycloalifatisk epoxy og alifatisk epoxy;
- Sammensat aktivt fortyndingsmiddel (VOC-fri, deltager i hærdning, migrerer ikke);
-Parret med lavviskositetshærdere (polyetheramin, modificeret anhydrid).
Jo lavere viskositeten af matrixen er, jo stærkere er evnen til at rumme aluminiumhydroxid, og den maksimale tilsætningsmængde kan øges med 8% -15%.
4. Effektive additiver og procesforstærkning: dobbelt garanti for rheologi og dispersion
-Tilsætning af effektive befugtnings- og dispergeringsmidler: nedbrydning af agglomeration og reduktion af grænsefladeresistens;
- Nøjagtige rheologiske tilsætningsstoffer: opnå forskydningsudtynding, statisk anti-sætning og høj flow under konstruktion;
- Vakuum højhastighedsdispersion/slibning med tre valser: Sikre fuldstændig depolymerisering og ensartet spredning af fyldstoffet, og forhindre agglomerering af tørt pulver.
Baseret på den faktiske certificering og masseproduktionserfaring med global elektronik og elektrisk, ny energi, jernbanetransit og byggekompositmaterialer, giver de mest praktiske retningslinjer for tilføjelse af mængde:
1. Elektronisk potteklæbemiddel (strømforsyning/controller/sensor): 50% -65%, V-0 flammehæmmende, lav viskositet, høj isolering;
2. Elektrisk støbning/isolatorer/afbryderkomponenter: 65% -78%, høj CTI, høj flammehæmning, høj mekanisk styrke;
3. Kobberbeklædt laminat/isoleringsplade: 55% -70%, lav røg, høj varmebestandighed, størrelsesstabilitet;
4. BMC/DMC støbte dele: 70% -82%, høj fyldning, lav pris, høj formbarhed;
5. Flammehæmmende klæbemiddel/tætningsmiddel: 40% -55%, balancerer vedhæftningsstyrke og flammehæmning.
Når virksomheder blindt forfølger høje additivniveauer for at reducere omkostningerne eller forbedre flammehæmningen, kan der opstå irreversible problemer efter overskridelse af den øvre grænse:
- Viskositetseksplosion, ude af stand til at hælde, skumme eller dannes;
-Revner, vridning, høj skørhed og svigt på grund af kold og varm cykling af det hærdede materiale;
-Der er mange grænsefladedefekter, hvilket resulterer i et betydeligt fald i isoleringsydelse og spændingsmodstand;
-Afregning og lagdeling af fyldstoffer, dårlig opbevaringsstabilitet;
- Lavt udbytte, ude af stand til at bestå globale certificeringer som UL, IEC, RoHS osv.
Sikkerhedspåmindelse: Mængden afaluminiumhydroxidtilføjet bør forfølge præstationsbalance snarere end ekstreme værdier.
For at imødekomme de globale kunders krav om halogenfri miljøbeskyttelse, høj flammehæmning, høj pålidelighed og lave omkostninger, følger den optimale formel følgende principper:
1. Indstil den nedre grænse baseret på det flammehæmmende niveau: UL94 V-0 kræver normalt ≥ 50 %;
2. Indstil den øvre grænse baseret på forarbejdningsteknologien: tætning ≤ 70%, støbning ≤ 82%;
3. Forøgelse af den øvre grænse med modificeret graduering: Modifikation+gradering kan øge tilsætningsmængden med 10% -15%;
4. Bestem det endelige resultat gennem præstationstest: viskositet, stød, vedhæftning, isolering og termisk cykling passerer alle.
Den maksimale mængde aluminiumhydroxid tilsat epoxyharpiks er resultatet af de kombinerede effekter af materialer, formuleringer, processer og egenskaber. Den praktiske øvre grænse for det konventionelle system er 65%, mens det modificerede optimeringssystem stabilt kan nå 70% -82%, med en ekstrem teoretisk værdi, der ikke overstiger 85%.
Gennem overflademodifikation, partikelstørrelsesklassificering, lavviskositetsmatrix, optimering af additiver og procesforstærkning kan høj fyldning, høj flammehæmning og høj isolering opnås uden at ofre bearbejdelighed og mekaniske egenskaber, perfekt tilpasning til de strenge standarder og miljøkrav for global elektronik, ny energi, elektriske felter, jernbanetransit og andet. Dette er den centrale teknologiske vej for materialevirksomheder til at forbedre produktets konkurrenceevne og udvide internationale markeder.